

سحب الألمنيوم المؤكسد: الأنواع ودرجات السُمك واختيارات السبائك
عمليتان للبثق تتركان نفس القالب في نفس الوردية. يعود المرء من خط الأنودة بنبرة شمبانيا متساوية؛ والآخر يعود حليبيًا على وجه واحد وأغمق على طول خط اللحام. عادةً ما يتحمل مؤكسد الأنود اللوم، ولكن السبب غالبًا ما يكون في المنبع: كيمياء السبائك، أو معدل التبريد، أو حالة القالب، أو الطريقة التي توضع بها المقاطع على الحامل.
الإجابة المختصرة أولاً: إن سحب الألمنيوم المؤكسد ليس معدنًا مطليًا. تعمل عملية الأنودة على تحويل الجلد الخارجي للملف إلى طبقة أكسيد الألومنيوم المزروعة من الألومنيوم نفسه، وهذا هو السبب في أن اللمسة النهائية تقاوم التقطيع، وتحتفظ بالألوان في الهواء الطلق، ويمكن صبغها، أو إغلاقها، أو تصلبها للارتداء. ويعتمد الحفاظ على ثبات هذه النتيجة عبر الدفعات على القرارات التي يتم اتخاذها قبل فترة طويلة من دخول الرفوف إلى الخزان.
ما الذي تفعله عملية الأنودة في الملف المبثوق؟
داخل الخزان، يصبح البثق هو الأنود في المنحل بالكهرباء الحمضي المخفف. يدفع التيار المباشر الأكسجين إلى السطح، حيث يرتبط بالألمنيوم لتكوين أكسيد الألومنيوم. تنمو الطبقة داخل المعدن وكذلك إلى الخارج من السطح الأصلي، لذا فإن الشكل النهائي يكون أكبر من البثق الخام بجزء صغير من سمك الطلاء على كل وجه. يمكن لطلاء 20 ميكرون أن يضيف ما يقرب من 8 إلى 10 ميكرون لكل جانب، وهو ما يكفي ليكون مهمًا عند الضغط أو المفصل المنزلق.
هناك تفصيلان هيكليان يقودان كل شيء آخر. يكون الأكسيد المتشكل مساميًا، وهذه المسام المجهرية تقبل الصبغة العضوية لإنتاج الشمبانيا أو البرونز أو الأسود أو لون مخصص. ثم يجب إغلاق المسام. الختم في الماء الساخن منزوع الأيونات، أو أسيتات النيكل، أو نظام فلوريد النيكل البارد يحبس الصبغة ويستعيد أداء التآكل. يظهر الختم السيئ لاحقًا: يمكن أن يتغير لون الملف الشخصي الذي اجتاز فحص رش الملح في المختبر خلال موسم واحد في الهواء الطلق.
لماذا تدوم المقاطع المؤكسدة أكثر من الطلاءات المطبقة
- مقاومة التآكل: طبقة الأكسيد محكمة الغلق بشكل صحيح تكون مستقرة كيميائيًا، وتجتاز المقاطع المؤكسدة 6063 و6061 بشكل روتيني عدة مئات من الساعات من اختبار رش الملح المحايد.
- التأثير والتآكل: الأكسيد أصعب من الألومنيوم الموجود تحته وهو جزء لا يتجزأ من السطح، لذلك لا يمكن أن يتقشر أو يتقشر عند الحافة المنبعجة كما يحدث في طبقة الطلاء.
- ثبات اللون: اللمسة النهائية غير عضوية ولا تتلطخ تحت التعرض للأشعة فوق البنفسجية كما تفعل العديد من الطلاءات العضوية.
- السطح العازل: الطبقة الأنودية لا تقوم بتوصيل الكهرباء، وهو ما يناسب أغلفة المقابس والمقاطع الكهربائية الأخرى حيث يجب عزل السطح.
- الصيانة: صابون خفيف، ماء دافئ، وقطعة قماش ناعمة تعيد السطح. لا إزالة الشعر بالشمع ولا اللمسات النهائية.
هناك مقايضتان تنتميان إلى الرسم. يعد أكسيد الأنوديك حاجزًا حراريًا، لذا يجب أن يحمل المشتت الحراري فقط طبقة رقيقة من النوع الثاني، عادةً من 5 إلى 10 ميكرون، ما لم يكن السطح يحتاج حقًا إلى مقاومة التآكل. تعمل الأنودة الصلبة عند 40 إلى 50 ميكرون على مقاومة التآكل بشكل أفضل بكثير ولكنها تضيف مقاومة حرارية قابلة للقياس وتقلل من قوة التعب في الزوايا الحادة. المقايضة الثانية هي الأبعاد: نظرًا لأن الطبقة مبنية على كل سطح، فإن الأجزاء الصلبة المؤكسدة تحتاج إلى تفاوتات كبيرة وعادةً ما يتم إخفاءها على الخيوط والتجويف.
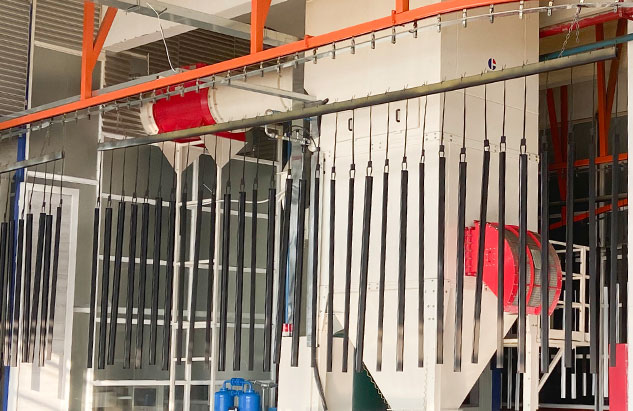 خدمة الأنودة الصلبة لمكونات سبائك الألومنيوم يستخدم لطبقات الأكسيد السميكة المقاومة للتآكل، مع التحكم في العملية، والختم، وخيارات السُمك المناسبة لأجزاء السيارات والفضاء والآلات والأدوات المطلوبة. عرض المنتج →
النوع الأول والنوع الثاني والنوع الثالث: مطابقة التعيين للواجب
تشير معظم المواصفات إلى MIL-A-8625 أو معيار مكافئ، ويخبر رقم النوع وحدة التشطيب بنطاق الإلكتروليت والسمك الذي يجب التعامل معه.
| التعيين | المنحل بالكهرباء | سمك نموذجي | صلابة السطح | حيث يناسب |
|---|---|---|---|---|
| النوع الأول: حمض الكروميك | حمض الكروميك | 0.0001 إلى 0.0007 بوصة (2.5 إلى 18 ميكرون) | منخفض | طبقات رقيقة على الأجزاء الحساسة أو المعقدة، مع الحد الأدنى من التغيير في الأبعاد |
| النوع الثاني: حمض الكبريتيك | حمض الكبريتيك | 0.0002 إلى 0.0010 بوصة (5 إلى 25 ميكرون) | معتدل | المقاومة المعمارية والأجهزة والتآكل العام، والقاعدة لمعظم الألوان المصبوغة |
| النوع الثالث، أنودة صلبة | حمض الكبريتيك, lower temperature | 0.0005 إلى 0.0045 بوصة (13 إلى 114 ميكرون)، غالبًا 2 مل | عالية، ما يقرب من 400 إلى 500 فولت | ارتداء الأسطح والمكونات المنزلقة والأجزاء التي يجب أن تقاوم التآكل |
تضيف الفئة بُعدًا ثانيًا: الفئة الأولى تعني غير مصبوغة، والدرجة الثانية تعني مصبوغة. غالبًا ما تذهب المشاريع المعمارية إلى أبعد من ذلك وتكتب تصنيف AA مثل AA-M12C22A41 في أمر الشراء، والذي يحدد سمك الطلاء مع اللون واللمعان بدلاً من ترك المظهر لحكم التشطيب.
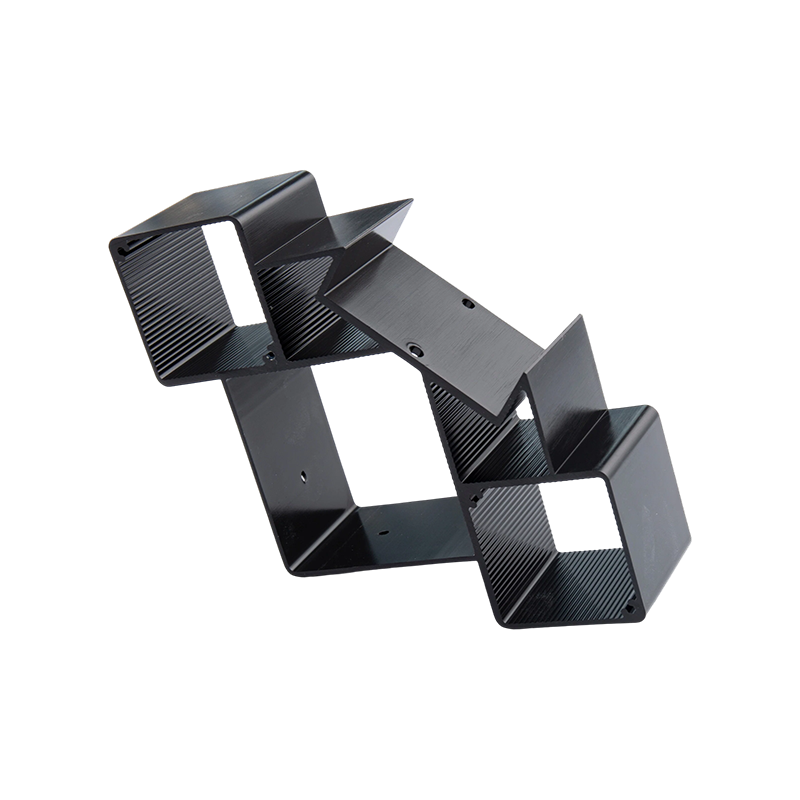
 مقاطع الألمنيوم المؤكسدة مع خيارات اللون والسمك توفر ألوان فضي-أبيض، وأسود، وبرونزي، وشامبانيا، وألوان صبغ ثانوية، ودرجات متعددة لسمك الأنودة، والتصنيع، والتطبيقات من الهندسة المعمارية إلى الإلكترونيات. عرض المنتج →
اختيار السبائك يضبط اللون قبل أن تقوم الصبغة بذلك
تعمل عملية الأنودة على تضخيم كل ما هو موجود في السبيكة. يؤثر كل من النحاس والحديد والسيليكون والمنغنيز على درجة لون الأكسيد، لذلك يمكن لمقطعين جانبيين يبدوان متطابقين على المكبس أن يكملا درجتين من اللون.
- 6063 عبارة عن سبيكة بثق العمود الفقري وتأخذ أنودة الكبريتيك الواضحة أو المصبوغة بشكل نظيف.
- 6463 يحافظ على انخفاض الحديد والسيليكون بحيث يتأكسد بشكل مشرق بدلاً من اللون الرمادي، وهذا هو السبب في أنه يقدم زخارف زخرفية وخرز الأجهزة.
- 6061 أقوى وآلات جيدة، ولكن عناصر السبائك الخاصة به تدفع الطلاء نحو اللون الرمادي الأكثر دفئًا الذي يحد من مطابقة الألوان.
- سوف تتأكسد سبائك 7xxx ولكنها تنتهي بشكل عام باللون الداكن، كما أن سبائك 2xxx عالية النحاس تعتبر مرشحة ضعيفة للأعمال الزخرفية.
يظهر سجل العملية في الخزان أيضًا. يمكن أن يؤدي التبريد غير المتساوي أو القالب البارد أو درجة حرارة الخروج المنخفضة إلى ترك خطوط وخطوط تدفق تظل غير مرئية بعد البثق وتصبح واضحة بعد الأكسدة. ولهذا السبب عملية البثق ودليل اختيار السبائك يستحق القراءة قبل أن يتم اقتباس ملف تعريف جديد، وليس بعد رفض الدفعة عند خط الأكسدة.
الحفاظ على اللون والسمك ثابتين عبر الدفعات
الاتساق هو الانضباط في العملية وليس الوعد. ثلاثة عناصر تحكم تقوم بمعظم العمل.
- يتم استخدام عينة فيزيائية رئيسية، مخزنة بعيدًا عن ضوء الشمس والتعامل معها، للحكم على كل جولة تحت نفس الضوء. سوف يختلف كشك العرض D65 ونافذة المتجر، والكشك هو الذي يهم.
- تفاوت رقمي للألوان، يُكتب عادةً كحد دلتا E المتفق عليه كتابيًا قبل سفن الدفعة الأولى.
- التحكم في كمية الصبغة، مع تسجيل كيمياء الحمام وتركيز الصبغة ودرجة الحرارة ووقت الغمر لكل حمل بحيث يمكن تتبع الانحراف بدلاً من تخمينه.
علامات الرف تستحق قرارًا مقدمًا أيضًا. تترك كل نقطة اتصال الألومنيوم خاليًا، لأنه لا يتدفق تيار حيث يلامس الحامل المظهر الجانبي. على ألواح سيارة المصعد أو مقاطع الدش، يجب تخطيط تلك العلامات على الوجوه المخفية، أو المرتجعات الداخلية، أو الأطراف المقطوعة. إن العثور على علامة رف على وجه مرئي بعد الختم يكلف الدفعة بأكملها.
حيث تقوم عمليات السحب المؤكسدة بعمل حقيقي
تكتسب المقاطع المؤكسدة مكانها حيثما يتم الحكم على المظهر والمتانة معًا.
- جوانب سيارة المصعد والعمود: تحتاج الكبائن ذات الحركة المرورية العالية إلى أسطح تتحمل مواد التنظيف الكيميائية والاتصال المستمر باليد دون جرجر.
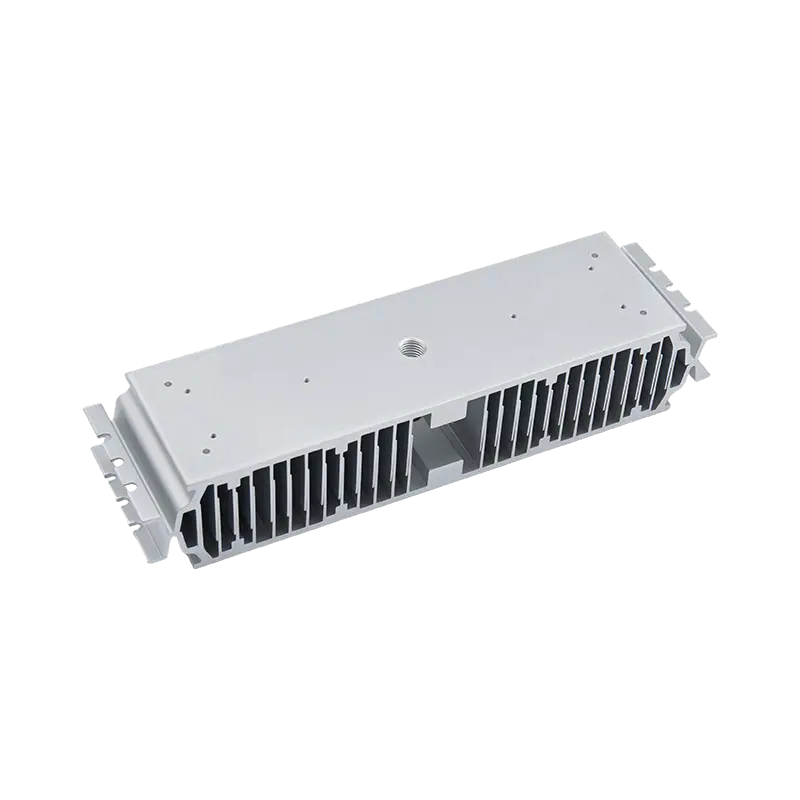
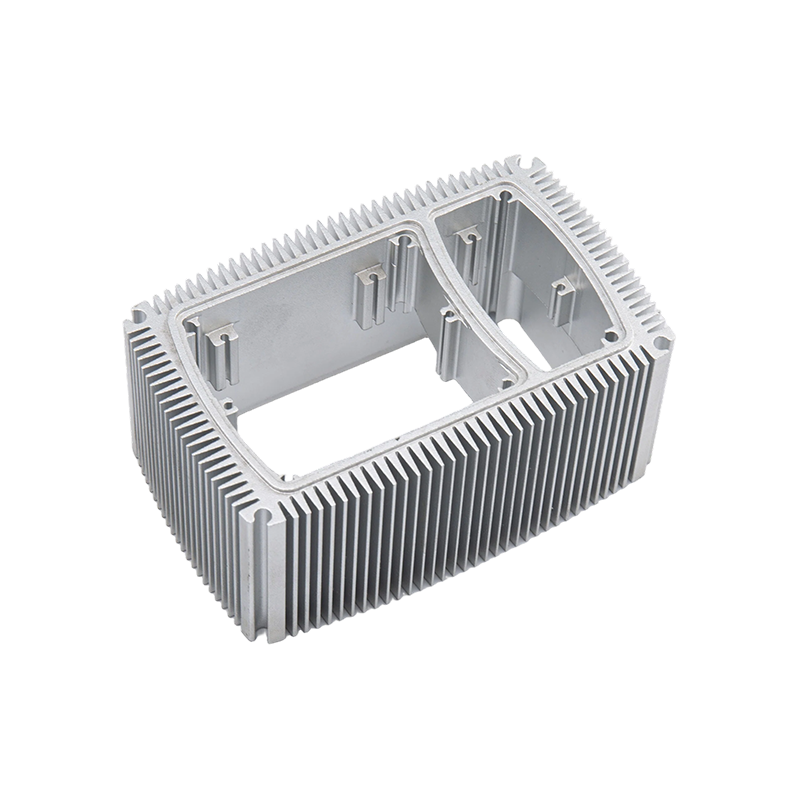
- المبددات الحرارية: تستخدم مبيتات LED وإلكترونيات الطاقة مقاطع جانبية مؤكسدة للمشتت الحراري للحماية من التآكل مع عقوبة حرارية يمكن التحكم فيها.
- السخانات والأنابيب المفرغة: درجات حرارة الخدمة المرتفعة تفضل طبقة أكسيد مستقرة فوق طبقة بوليمر.
- أدوات المطبخ: مقاطع مؤكسدة غير لامعة تقاوم الخدش وتتحمل درجات حرارة أعلى من البدائل المطلية.
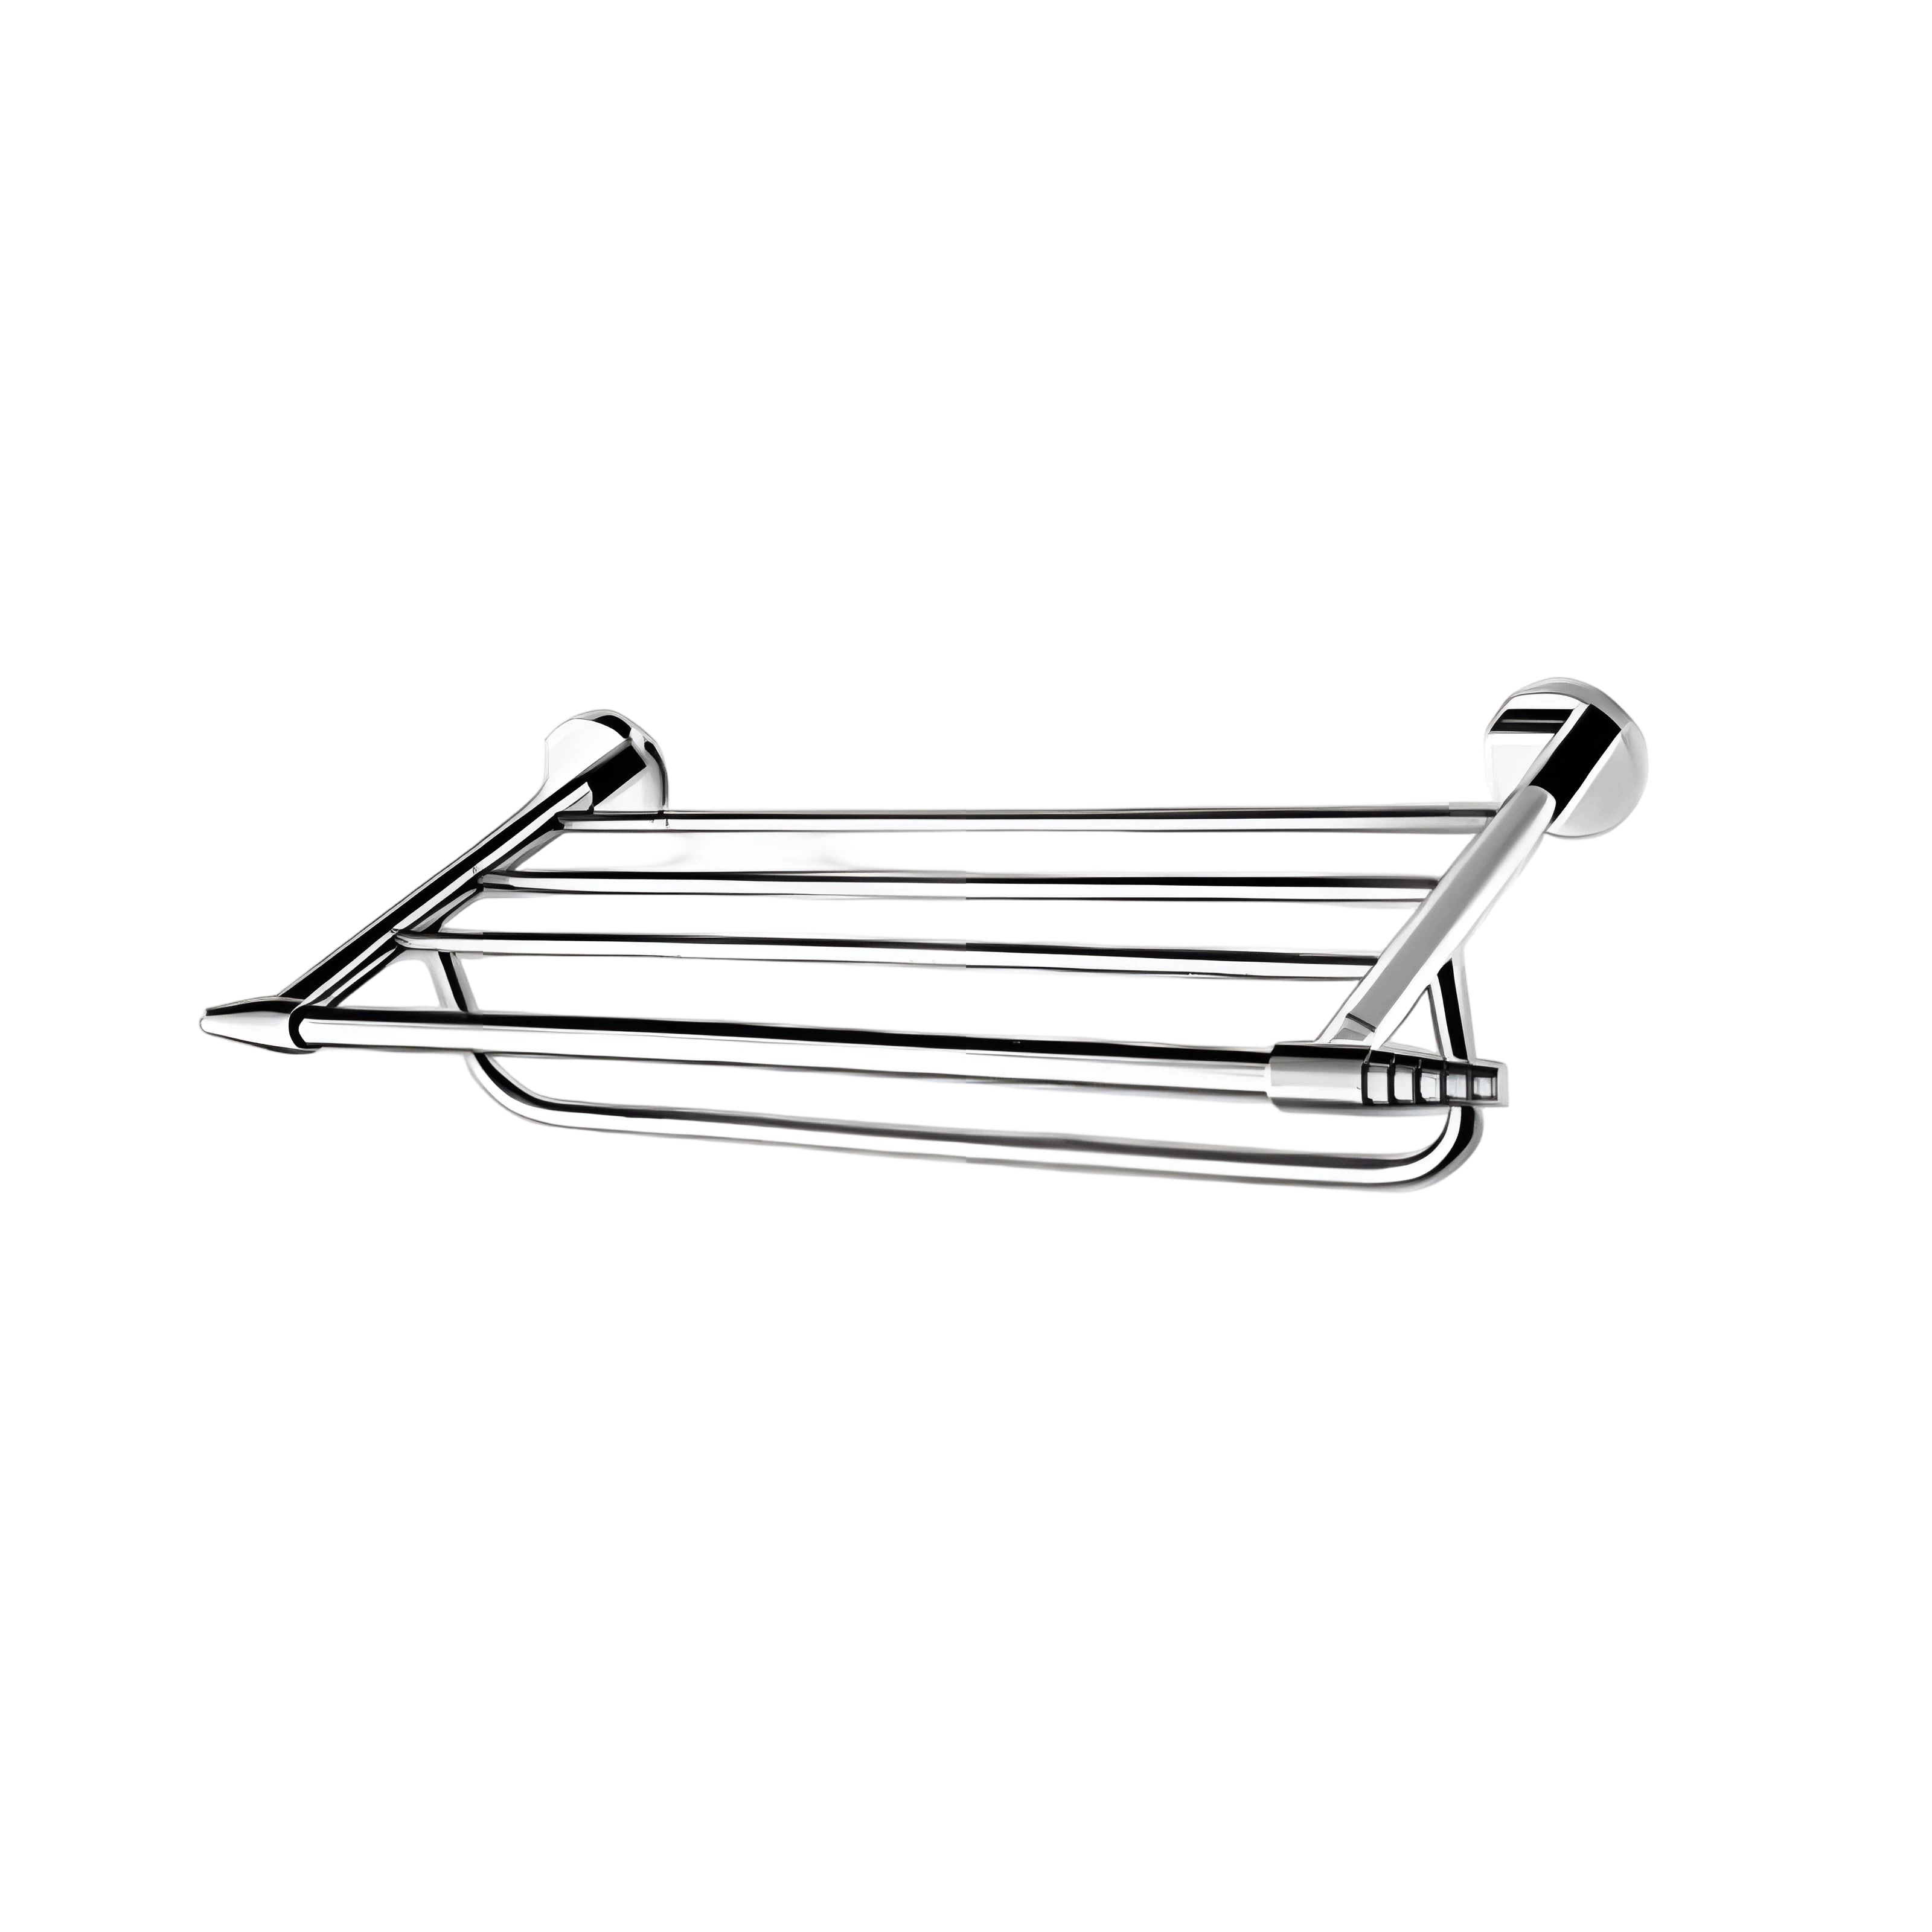
- كبائن الدش، ورفوف المناشف والمقابس: تغطي الأنودة الملونة تجهيزات الحمامات، في حين يحافظ البثق الدقيق على جوانب المقابس محكمة الأبعاد.
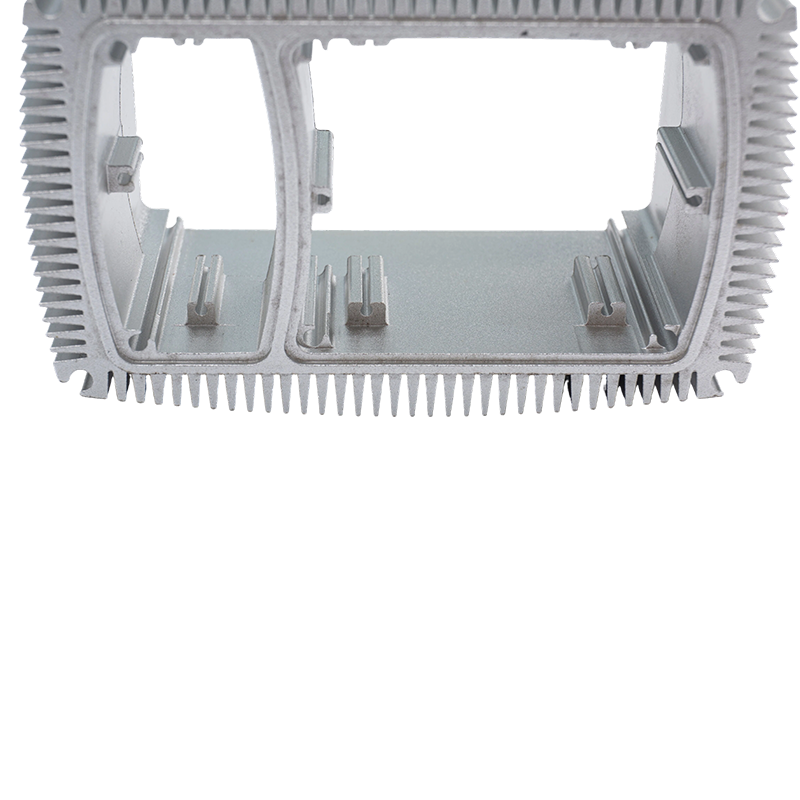 الموصلية الحرارية العالية لمحات بالوعة الحرارة من الألومنيوم المؤكسد تعرض هذه القائمة ملف المشتت الحراري المصنوع من الألومنيوم المؤكسد لاستفسار المشتري، مع المواصفات والمعلمات وأقسام ملف تعريف الشركة للمراجعة. عرض المنتج →
قائمة مراجعة المشتريات قبل إصدار الطلب
- قم بتسمية السبيكة والمزاج، وليس فقط "الألومنيوم". 6063-T5 و6061-T6 يؤنود إلى ألوان مختلفة وآلة مختلفة.
- حدد نوع الأنودة والفئة ونطاق السُمك وفقًا للمعايير، على سبيل المثال النوع II، الفئة II، من 0.0004 إلى 0.0007 بوصة.
- أرفق نموذج الألوان الفعلي وحد Delta E بدلاً من صورة فوتوغرافية أو وصف مكتوب.
- تحديد تسلسل المعالجة. يؤدي القطع أو النقر بعد الأنودة إلى كشف المعدن العاري؛ يضيف الإخفاء قبل الأكسدة تكلفة ولكنه يحافظ على المظهر النظيف.
- اضبط طريقة وساعات اختبار التآكل، وعادة ما يكون رش الملح المحايد على ASTM B117.
- حدد مواقع الأرفف وعلامة الاتصال القصوى المقبولة على الوجوه التجميلية، واسمح بنمو الأبعاد على كل سطح تزاوج.
إن المواصفات التي تغطي هذه النقاط الست تصمد في النزاع، لأن كل واحدة منها يمكن قياسها بدلاً من الجدل حولها.
تنظيف الأسطح المؤكسدة دون الإضرار بها
يتعامل صابون الأطباق المعتدل والماء الدافئ وقطعة قماش ناعمة مع كل المواقف تقريبًا. تجنب المنظفات القلوية، وبخاخات الزجاج التي تحتوي على الأمونيا، والمبيضات والوسادات الكاشطة، لأن القلويات القوية تهاجم الأكسيد المحكم وتضعف اللمسة النهائية بشكل دائم. في الخارج، اشطف الملح وغبار البناء بدلاً من فركه على السطح. لا تحتاج المقاطع المؤكسدة أبدًا إلى الشمع، ولا تعد إعادة الطلاء جزءًا من روتين الصيانة على الإطلاق.
تعمل سحبات الألومنيوم المؤكسدة بشكل أفضل عندما يتم تحديد اللمسة النهائية كمتطلبات هندسية بدلاً من حامل اللون. تترك السبائك والنوع والسمك والختم والأرفف بصمات أصابع على الجزء الأخير، ويمكن كتابة كل منها في الرسم قبل بدء الإنتاج.
لقد قامت شركة Yindu Aluminium ببثق وتشطيب مقاطع الألمنيوم في Nanxun، Zhejiang منذ عام 1985، حيث تقوم بتشغيل الأنودة، والأكسدة الصلبة، وطلاء المسحوق، وطلاء PVDF، والتصنيع باستخدام الحاسب الآلي تحت سقف واحد بقدرة إنتاجية تصل إلى حوالي 10,000 طن من المقاطع سنويًا. إذا كان الرسم يتطلب بالفعل سبيكة معينة وفئة أنودة، فإن الخطوة التالية هي تأكيد مسار البثق والتشطيب، و مجموعة قطاعات الألومنيوم لدينا يسرد الأشكال القياسية التي ننتجها داخل الشركة للمصاعد والسخانات وأدوات المطبخ وتجهيزات الحمامات.
المنشور السابق
لا مقال سابق
المشاركة التالية
ملف تعريف إطار نافذة الألومنيوم: دليل السبائك والتشطيب والتسامح للمشترين
العنوان
رقم 18، المنطقة الصناعية، قرية يانغوا، مدينة نانكسون، منطقة نانكسون، مدينة هوتشو، مقاطعة تشجيانغ، الصين
القائمة السريعة
اشترك في النشرة الإخبارية
حقوق النشر© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 مصنعي قطاعات الألمنيوم المخصصة

