

دليل النهاية المؤكسدة: أنواع العمليات، وسمك الطلاء، ومراقبة الجودة
النهاية المؤكسدة ليست طبقة مطبقة فوق الألومنيوم. إنه سطح الألومنيوم نفسه، والذي يتم تحويله إلى طبقة أكسيد كثيفة بواسطة عملية كهروكيميائية. وهذا يعني أن اللمسة النهائية لا يمكن أن تتقشر أو تتقشر مثل الطلاء. بالنسبة لمشتري مقاطع الألمنيوم، فإن النتيجة العملية هي سطح مقاوم للتآكل، ومقاوم للتآكل، ومظهر معدني موحد يصمد لسنوات.
القرار الرئيسي عند تحديد الألومنيوم المؤكسد لا يقتصر ببساطة على ما إذا كنت تريد أنودة، ولكن أي نوع من الأنودة يناسب حالة الاستخدام الخاصة بك. يتطلب الشكل الداخلي المزخرف طلاءًا مختلفًا عن المشتت الحراري عالي التآكل أو المكون البحري. إن فهم هذه الاختلافات قبل الطلب يمكن أن يوفر عليك تكاليف إعادة العمل المكلفة.
كيف تعمل عملية الأنودة
تستخدم عملية الأنودة خلية التحليل الكهربائي. يعمل جزء الألومنيوم كالأنود، في حين يعمل القطب المضاد الموصل ككاثود. يتم غمر كلاهما في حمام إلكتروليت حمضي، وعادةً ما يتم تخفيف حمض الكبريتيك لمعظم التطبيقات التجارية.
عندما يمر تيار مباشر عبر الخلية، تنطلق أيونات الأكسجين على سطح الألومنيوم وتتفاعل مع المعدن لتكوين أكسيد الألومنيوم. تنمو طبقة الأكسيد إلى الداخل والخارج من السطح الأصلي. نمط النمو هذا هو ما يجعل عملية الأنودة مختلفة بشكل أساسي عن الطلاء أو الطلاء. الطلاء ليس فيلمًا منفصلاً ولكنه تحول للألمنيوم نفسه.
يتكون هيكل الأكسيد من طبقة حاجزة رقيقة عند القاعدة وطبقة مسامية أكثر سمكًا فوقها. تعد الطبقة المسامية أمرًا بالغ الأهمية لأنها تسمح للسطح بامتصاص الأصباغ للتلوين. بعد خطوة الأنودة، يتم إغلاق المسام باستخدام الماء الساخن أو أسيتات النيكل لتثبيت اللون وتحسين مقاومة التآكل.
تؤثر معلمات العملية بشكل مباشر على الطلاء النهائي. تحدد الكثافة الحالية ودرجة حرارة الحمام ووقت الأكسدة سمك الطلاء وصلابته. قد يستغرق الطلاء من النوع II بسمك 10 ميكرون من 20 إلى 30 دقيقة، بينما قد يتطلب الطلاء المؤكسد الصلب بسمك من 40 إلى 50 ميكرون عدة ساعات من وقت المعالجة.
أنواع التشطيبات المؤكسدة
أنودة حمض الكروميك (النوع الأول)
تنتج أنودة حمض الكروميك طبقة أكسيد رقيقة وكثيفة يبلغ سمكها عادة 2 إلى 5 ميكرون. إنه يوفر مقاومة ممتازة للتآكل مع الحد الأدنى من التغيير في أبعاد الأجزاء. غالبًا ما يستخدم النوع الأول لمكونات الطيران الدقيقة والأجزاء التي تتطلب تفاوتات صارمة. يشكل الطلاء أيضًا أساسًا ممتازًا للطلاء اللاحق.
أنودة حمض الكبريتيك (النوع الثاني)
أنودة حمض الكبريتيك هي الخيار الافتراضي لمعظم مقاطع الألمنيوم التجارية. إنه ينتج سمك طلاء يتراوح من 5 إلى 25 ميكرون ويوفر توازنًا جيدًا بين الحماية من التآكل والمظهر والتكلفة. تقبل أسطح النوع الثاني الأصباغ بشكل جيد، مما يجعلها الطريق المفضل للتشطيبات المعمارية الزخرفية التي تتطلب لونًا معدنيًا ثابتًا.
أنودة صلبة (النوع الثالث)
يتم تنفيذ الأنودة الصلبة عند درجات حرارة منخفضة للاستحمام، عادة حول نقطة التجمد، وبكثافة تيار أعلى. يبلغ سمك الطلاء الناتج 25 إلى 50 ميكرون، مع صلابة سطحية تتراوح عادةً بين 300 إلى 500 جهد عالي. للسياق، عادةً ما تقع الطلاءات القياسية من النوع الثاني بين 200 و300 فولت. تم تحديد النوع III للمكونات التي تواجه تآكلًا عاليًا، مثل مقاطع المشتت الحراري وأغطية المضخات والمسارات المنزلقة.
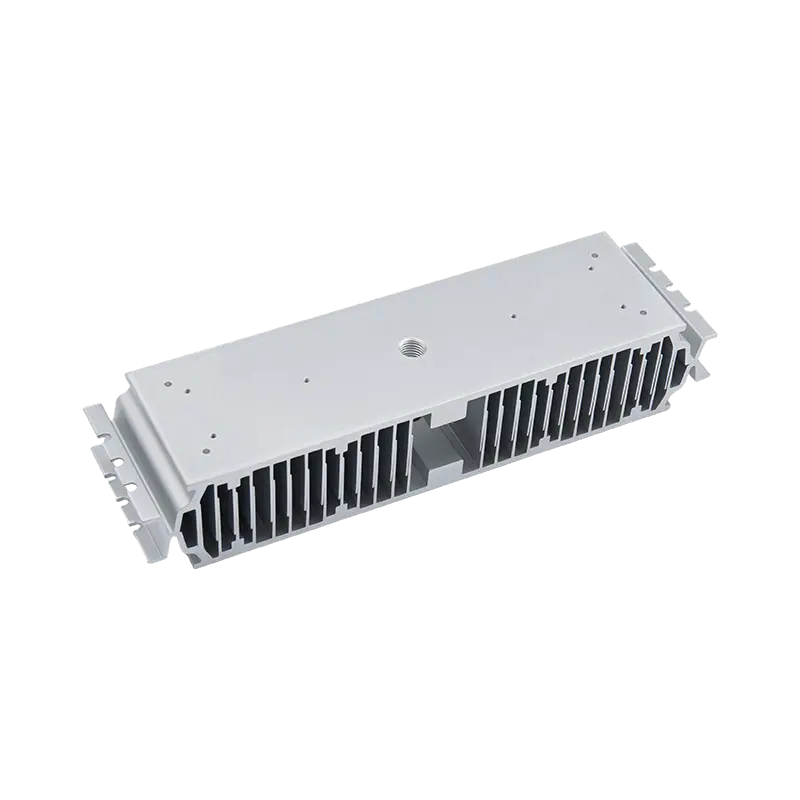
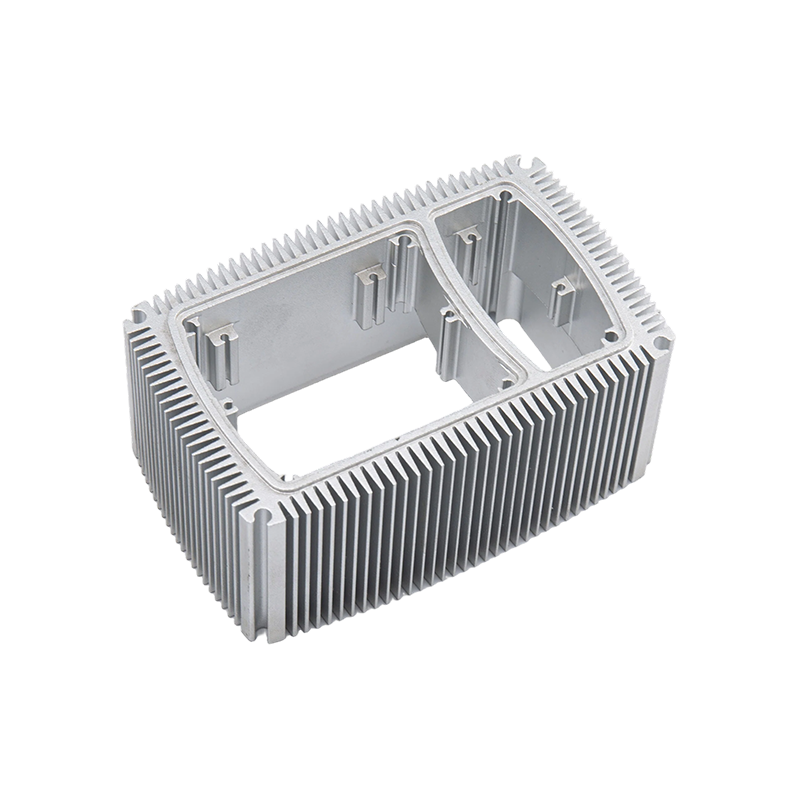
 أنودة صلبة لسبائك الألومنيوم: طلاء سميك ومقاوم للاهتراء تؤدي عملية الأنودة الصلبة إلى إنشاء طبقة أكسيد تتراوح من 25 إلى 100 ميكرومتر مع صلابة تتراوح بين 300 إلى 600 فولت عالي، وهي مثالية للمكونات شديدة التآكل مثل المشتتات الحرارية والمسارات المنزلقة. تناسب هذه العملية الأجزاء التي تحتاج إلى متانة تتجاوز الطلاءات القياسية من النوع الثاني. عرض المنتج →
سمك الطلاء ومواصفات الأداء
| اكتب | سمك نموذجي | صلابة السطح | التطبيقات المشتركة |
|---|---|---|---|
| اكتب I (Chromic) | 2-5 ميكرون | أقل، غير قابلة للقياس | الفضاء الدقة، أجزاء مترابطة |
| اكتب II (Sulfuric) | 5-25 ميكرون | 200-300 فولت | الملامح المعمارية والزخرفية والعامة |
| اكتب III (Hard) | 25-50 ميكرون | 300-500 فولت | المشتتات الحرارية، ومقاطع المصاعد، وأسطح التآكل |
بأكسيد مقابل مسحوق المغلفة الألومنيوم
يعد الطلاء بالأنودة والطلاء بالمسحوق من أكثر طرق التشطيب شيوعًا لمقاطع الألمنيوم، لكنهما يحلان مشاكل مختلفة. معرفة الفرق يمنع أخطاء المواصفات المكلفة.
الأنودة تحول سطح المعدن إلى أكسيد. اللمسة النهائية هي جزء من الألومنيوم نفسه، لذلك لا يمكن أن تتقشر أو تتشقق. إنه يحتفظ بمظهر معدني طبيعي ومقاوم للغاية لبهتان الأشعة فوق البنفسجية. القيد الرئيسي هو الطلاء الرقيق نسبيًا مقارنة بطبقة المسحوق، مما يعني أنه لا يفعل الكثير لتحسين مقاومة الصدمات.
يطبق طلاء المسحوق طبقة بوليمر يتراوح سمكها عادة من 60 إلى 120 ميكرون. إنه يوفر لوحة أوسع من الألوان ويمكنه إخفاء عيوب السطح. ومع ذلك، يمكن أن يتشقق السطح المطلي بالمسحوق عند الاصطدام، ويمكن أن تتلاشى طبقة البوليمر أو تتلطخ بمرور الوقت في ضوء الشمس القوي.
بالنسبة للمقاطع المعمارية الخارجية، غالبًا ما تكون عملية الأكسدة هي الخيار الأفضل لأن طبقة الأكسيد تكون مستقرة تحت التعرض للأشعة فوق البنفسجية ولا تعاني من مشاكل التصاق الطلاء. بالنسبة للأجزاء التي سيتم التعامل معها في ظروف قاسية وتحتاج إلى طبقة واقية سميكة، يظل طلاء المسحوق خيارًا صالحًا. ومن الناحية العملية، تقدم العديد من الشركات المصنعة كلا الأمرين حتى تتمكن من مطابقة اللمسة النهائية لبيئة التثبيت.
ما يجب تحديده عند طلب ملفات التعريف المؤكسدة
إن طلب مقاطع الألمنيوم المؤكسدة لا يقتصر فقط على اختيار رمز اللون. تؤثر العديد من التفاصيل الفنية على النتيجة النهائية ويجب تأكيدها مع المورد الخاص بك قبل الإنتاج.
اختيار السبائك هو العامل الأول. تعد سبائك سلسلة 6000، وخاصة 6063 و6061، هي المعيار للمقاطع المعمارية المؤكسدة. أنها تنتج طبقة أكسيد موحدة وتقبل الأصباغ باستمرار. يصعب أنودة السبائك النحاسية الأعلى مثل 2024 وتميل إلى إنتاج طلاء أغمق وأقل تجانسًا.
تحضير السطح مهم. يمكن أن تظل خطوط البثق وعلامات المعالجة مرئية بعد الأنودة ما لم يتم صقل المظهر الجانبي ميكانيكيًا أو سفعه بالرمل قبل حمام الأنودة. إذا كانت هناك حاجة إلى لمسة نهائية لامعة أو غير لامعة، فاجعل ذلك واضحًا في المواصفات الخاصة بك.
تؤثر هندسة ملف تعريف البثق أيضًا على النتيجة. يمكن للزوايا الداخلية الحادة أن تخلق تدفقًا غير متساوٍ للتيار، مما يؤدي إلى اختلافات في سمك الطلاء. إن التصميم الذي يحتوي على نصف قطر شرائح مناسب وانتقالات سلسة ينتج عنه لمسة نهائية أكثر اتساقًا. لمعرفة المزيد حول هذا الأمر، راجع نظرة عامة حول عملية بثق الألومنيوم واعتبارات السبائك.
يجب ذكر متطلبات اللون والختم بشكل صريح. تُظهر التشطيبات الواضحة أو الطبيعية درجة اللون المعدني، بينما يجب تحديد التشطيبات المصبوغة برقم مرجعي للون. عادة ما يتم الختم باستخدام الماء الساخن أو خلات النيكل. طلاء محكم الغلق يقاوم البقع ويوفر مقاومة أفضل للتآكل. بالنسبة للأجزاء الصلبة المؤكسدة، يتم أحيانًا حذف الختم للحفاظ على أقصى قدر من الصلابة، ولكن هذه مقايضة يجب أن تناقشها مع المورد.
وأخيرا، تحديد سمك الطلاء. عادة ما تحتاج التشكيلات الزخرفية الداخلية إلى 8 إلى 15 ميكرون. ينبغي تحديد التشكيلات المعمارية الخارجية بقطر يتراوح من 20 إلى 25 ميكرون. قد تتطلب المكونات شديدة التحمل 40 ميكرون أو أكثر. تؤثر هذه الأرقام بشكل مباشر على التكلفة والمدة الزمنية، لذا كن دقيقًا.
حيث توفر التشطيبات المؤكسدة القيمة الأكبر
توفر التشطيبات المؤكسدة أقصى فائدة عندما يواجه الألومنيوم مزيجًا من الرطوبة والتآكل الميكانيكي والتعرض للأشعة فوق البنفسجية.
في تطبيقات المصاعد، يتم تحديد مقاطع جانبية للسيارة مؤكسدة عالية القوة لأن اللمسة النهائية تتحمل الاتصال المستمر والتنظيف المتكرر. تمنع الطبقة المؤكسدة تلطيخ الأكسيد الأبيض الذي يظهر غالبًا على الألومنيوم غير المعالج في البيئات الرطبة.
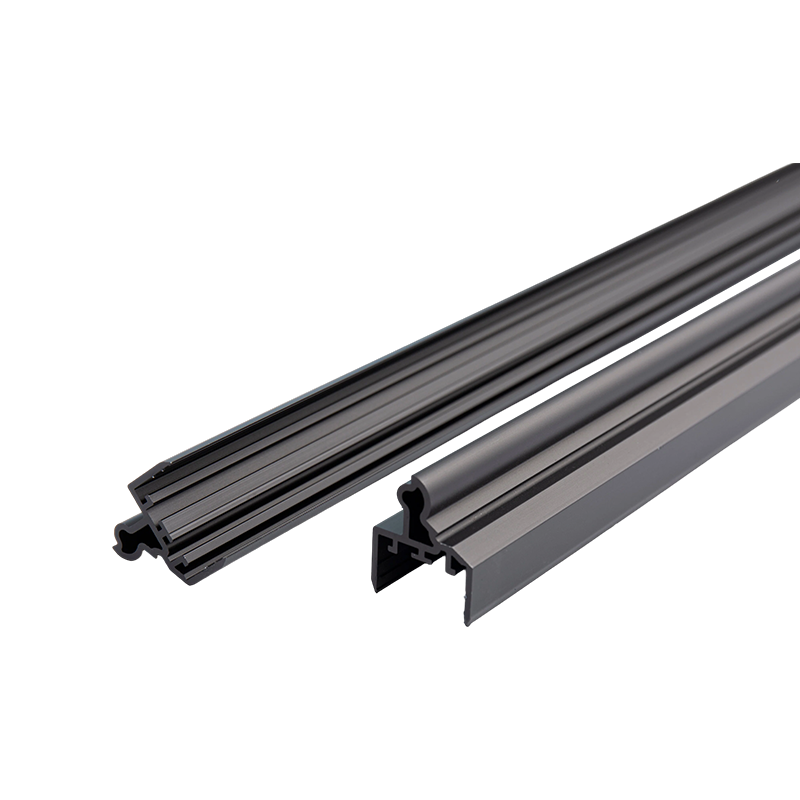
 مقاطع ألومنيوم مؤكسدة عالية القوة لسيارات المصاعد مصنوعة من سبيكة 6063/6061 مع درجة حرارة T5، توفر هذه التشكيلات صلابة هيكلية ومقاومة للخدش. يمنع الطلاء المؤكسد التلطخ ويقلل من الصيانة في بيئات المصاعد الرطبة عالية الاستخدام. عرض المنتج →
بالنسبة لأحواض الحرارة، تخدم عملية الأنودة غرضًا وظيفيًا. طبقة الأكسيد عازلة كهربائيًا، مما يسمح للمشتت الحراري بلمس المكونات الإلكترونية دون شريط عازل إضافي. وفي الوقت نفسه، يشع السطح المؤكسد الحرارة بكفاءة أكبر من الألومنيوم العاري، مما يحسن الأداء الحراري العام.
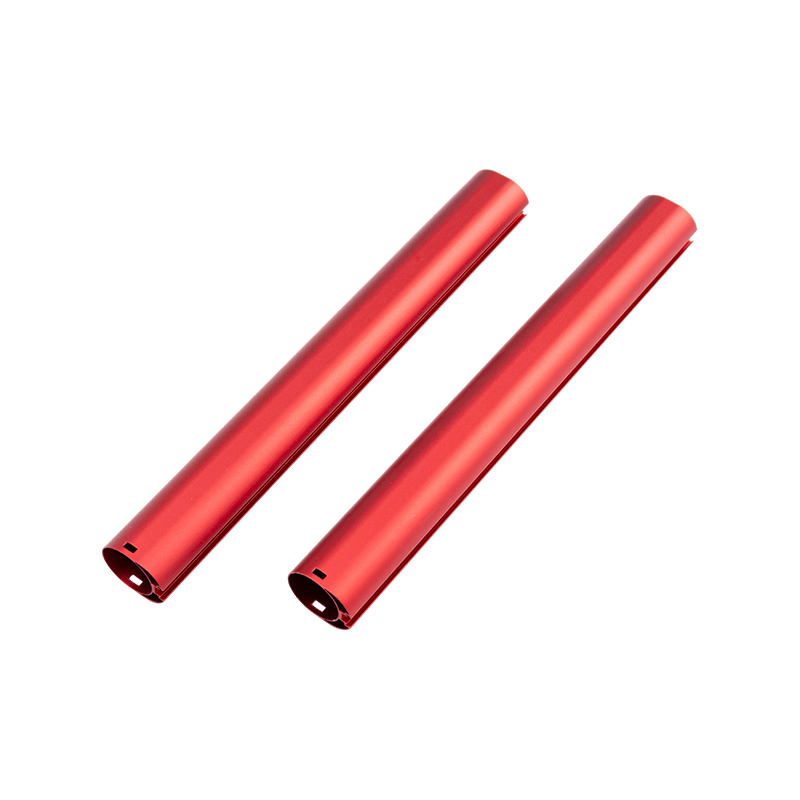
 قطاعات الألمنيوم المؤكسد بألوان وتشطيبات مختلفة متوفر باللون الفضي، والأسود، والبرونزي، والشمبانيا، والألوان المخصصة، بسماكة أنودة من AA10 إلى AA25. مناسبة لأدوات المطبخ ومقصورات الاستحمام، وتتميز بلمسة نهائية متينة وسهلة التنظيف. عرض المنتج →
تستفيد مقاطع أدوات المطبخ ومقصورة الدش من الأكسدة بطرق مماثلة. الطبقة النهائية سهلة التنظيف ولا تتآكل بعد التعرض المتكرر للماء أو مواد التنظيف أو ملامسة الطعام. تحتفظ مقاطع الدش المؤكسدة الملونة بمظهر ثابت سنة بعد سنة لأن الصبغة مدمجة في طبقة الأكسيد بدلاً من وضعها في طبقة سطحية.
بالنسبة لأدوات المطبخ، يقلل السطح المؤكسد غير اللامع والمقاوم للحرارة العالية من خطر التصاق الطعام ويسهل عملية الغسيل. هذه المزايا العملية هي السبب وراء كون التشطيبات المؤكسدة قياسية في المنتجات التي تكون فيها النظافة والمتانة مهمة.
المنشور السابق
هيكل الألومنيوم لتركيب الطاقة الشمسية: دليل المواد العملي ونصائح الاختيار
المشاركة التالية
ألوان أنودة الألومنيوم: الخيارات والحدود وكيفية تحديدها بشكل صحيح
العنوان
رقم 18، المنطقة الصناعية، قرية يانغوا، مدينة نانكسون، منطقة نانكسون، مدينة هوتشو، مقاطعة تشجيانغ، الصين
القائمة السريعة
اشترك في النشرة الإخبارية
حقوق النشر© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 مصنعي قطاعات الألمنيوم المخصصة

