

بثق الألومنيوم باستخدام الحاسب الآلي: دليل العملية والتكلفة والتصنيع
بثق الألومنيوم باستخدام الحاسب الآلي هو طريق تصنيع هجين: يتم دفع كتلة الألومنيوم أولاً من خلال قالب فولاذي لتشكيل شكل جانبي على شكل شبكة قريبة، ثم تضيف الآلات باستخدام الحاسب الآلي ميزات دقيقة - قطع حسب الطول، وثقوب مثقوبة ومخروطية، وجيوب مطحونة، وفتحات، ونقوش. توفر خطوة البثق هندسة منخفضة التكلفة على طول الجزء، في حين تتميز خطوة CNC بالدقة التي تصل إلى ± 0.05 مم والتي لا يمكن للقالب وحده إنتاجها.
بالنسبة للأجزاء ذات المقطع العرضي الثابت بأحجام تتراوح ما بين 100 إلى 10000 وحدة تقريبًا، فإن هذا المزيج عادةً ما يخفض تكلفة القطعة بنسبة 40 إلى 70% مقارنة بطحن الجزء بأكمله من الخام الصلب ، لأن 85-95% من المادة ينتهي بها الأمر في الشكل النهائي بدلاً من تشكيلها على شكل شرائح. يغطي هذا الدليل سير عمل الإنتاج، وعمليات CNC المستخدمة في المقاطع المبثوقة، واختيار السبائك والتسامح، وقواعد التصميم التي تجعل المعالجة الثانوية رخيصة الثمن.
من الخام إلى الجزء النهائي: سير عمل الإنتاج
يتحرك جزء البثق المُشكَّل بآلة CNC عبر مكبس البثق أولاً ومركز المعالجة ثانيًا. التسلسل مهم، لأن المعالجة الحرارية والتقويم يجب أن تتم قبل المعالجة الدقيقة، ويتم الانتهاء عادة بعد:
- تصنيع القالب - يتم تصنيع القالب الفولاذي لأداة H13 ومعالجته بالحرارة، وعادةً ما يكون ذلك بتكلفة 800-3000 دولار ويدوم أكثر من 100 طن من الإنتاج.
- البثق - يتم تسخين الخام إلى 420-480 درجة مئوية ويتم دفعه عبر القالب بواسطة مكبس هيدروليكي يطبق 1500-15000 طن، وينتج مقاطع يصل طولها إلى 6-7 أمتار.
- الشيخوخة - يتم خبز الملامح لتلطيفها: T5 عند درجة حرارة 180 درجة مئوية تقريبًا لمدة 4-6 ساعات، أو T6 مع معالجة محلول بالقرب من 530 درجة مئوية متبوعًا بالشيخوخة.
- القطع باستخدام الحاسب الآلي - تقوم المناشير ذات الرأس المزدوج أو أجهزة التوجيه باستخدام الحاسب الآلي بقطع التشكيلات الجانبية إلى الطول ± 0.1 ملم ، أكثر إحكامًا بكثير من ± 0.5 مم للمنشار اليدوي.
- التصنيع الثانوي باستخدام الحاسب الآلي — مراكز تصنيع ثلاثية أو رباعية المحاور تقوم بالحفر، والصنبور، والطحن، والغاطس باستخدام تركيبات مخصصة تثبت المظهر الجانبي دون تشويه الجدران الرقيقة.
- إزالة الأزيز وإعداد السطح - يتم كسر الحواف وتنظيف الأسطح بحيث تلتصق الطلاءات بشكل موحد.
- التشطيب - يتم تطبيق الأنودة (5-25 ميكرومتر) أو طلاء المسحوق (60-120 ميكرومتر) بعد التشغيل الآلي بحيث تظل الخيوط وأوجه التزاوج عارية وموصلة ودقيقة الأبعاد.
- الفحص - يتم التحقق من مواضع الثقب الحرجة ومقاييس الخيوط باستخدام CMM أو القياس البصري مقابل الرسم.
يتم إجراء عمليات CNC بشكل شائع على المقاطع المبثوقة
يحدد البثق المقطع العرضي للملف الشخصي؛ تحدد المعالجة باستخدام الحاسب الآلي كل ما يجعلها جزءًا قابلاً للاستخدام. تشمل العمليات الثانوية الأكثر شيوعًا ما يلي:
- قطع حسب الطول - يبلغ طول المناشير أو أجهزة التوجيه CNC ±0.1 مم وتنتج نهايات مربعة ونظيفة جاهزة للتجميع.
- الحفر والتنصت - من خيوط M3 إلى M12 للتجميع؛ عمق الخيط لا يقل عن 1.5 × قطر الترباس هو الحد الأدنى الموثوق به في 6061-T6.
- طحن الجيب والفتحة - جيوب ضحلة لثنائي الفينيل متعدد الكلور، أو شاشات العرض، أو صواميل T، بعمق 1-3 مم عادةً مع نصف قطر زاوية يطابق الطاحونة النهائية (R1-R3 مم).
- Counterboring و countersinking — تجاويف تسمح للبراغي ذات الرأس المقبس أو ذات الرأس المسطح بالبقاء متساطحة مع سطح المظهر الجانبي.
- نهاية بالقطع - قطع المواجهة أو الإحراز أو الزاوية لمفاصل الإطار الملحومة أو المثبتة بمسامير.
- النقش ووضع العلامات - قطع أرقام الأجزاء أو الشعارات أو علامات القياس بعمق 0.1-0.3 مم، وغالبًا ما يتم ملؤها بالطلاء.
ونظرًا لأن الشكل الهندسي قد تم تشكيله بالفعل، فإن كل من هذه العمليات تزيل فقط بضعة سنتيمترات مكعبة من المادة. تستغرق دورة التصنيع الثانوية النموذجية لجزء يحتوي على 12 ثقبًا و8 فتحات ملولبة من 2 إلى 4 دقائق ، وهو ما يترجم إلى ما يقرب من 1.50 إلى 4.00 دولارًا أمريكيًا من تكلفة التصنيع بمعدلات المتجر القياسية التي تتراوح بين 40 إلى 80 دولارًا أمريكيًا لكل ساعة ماكينة.

البثق باستخدام الحاسب الآلي مقابل التصنيع باستخدام الحاسب الآلي الكامل من الخام
السؤال المركزي حول المصادر هو ما إذا كان سيتم تصنيع الجزء بأكمله من كتلة صلبة أو بثق الشكل أولاً. تعتمد الإجابة بشكل كامل تقريبًا على اتساق الحجم والمقطع العرضي:
| المعيار | النتوء CNC الثانوي | CNC كامل من الخام |
|---|---|---|
| الأدوات لمرة واحدة | 800-3000 دولار (extrusion die) | 100-500 دولار (تركيبات البرنامج) |
| الاستفادة من المواد | 85-95% | 10-30% |
| تكلفة الوحدة @ 1000 قطعة | 6-12 دولارًا | 25-45 دولارًا |
| الحد الأقصى للطول العملي | 6–7 م (قابلة للشحن بالشاحنة) | 1–2 م (حد سرير الآلة) |
| دقة الميزة | ±0.05 مم على ميزات CNC | ±0.01–0.05 ملم بشكل عام |
| حجم اقتصادي | 100-10000 وحدة | 1-100 وحدة |
مثال ملموس: حاوية إلكترونية بقياس 300 × 120 × 50 مم في 6061-T6، مع 20 ميزة آلية، في 1000 وحدة. تبلغ تكلفة التصنيع الكامل باستخدام الحاسب الآلي حوالي 32 دولارًا لكل جزء، أو 32000 دولارًا إجماليًا. يتطلب مسار البثق قالبًا بقيمة 1200 دولار بالإضافة إلى حوالي 8 دولارات لكل جزء في الملف الشخصي والتصنيع الثانوي - ما مجموعه 9200 دولار، وتوفير حوالي 70٪ . ومع ذلك، أقل من 50 إلى 100 وحدة تقريبًا، فإن تكلفة القالب والحد الأدنى لكمية الطلب (عادةً 300 إلى 500 كجم لكل ملف تعريف) تجعل من تصنيع الخامات خيارًا أرخص وأسرع.
استراتيجية اختيار السبائك والتسامح
ليست كل آلات بثق السبائك جيدة على قدم المساواة. تميل السبائك الأكثر ليونة مثل 6063 إلى صمغ المطاحن النهائية وإنتاج رقائق طويلة، في حين تقوم 6061-T6 بتكسير الرقائق بشكل نظيف وتحمل الخيوط الملولبة جيدًا - وهذا هو السبب في أنها تهيمن على أعمال البثق المُشكَّلة باستخدام الحاسب الآلي:
| سبيكة ومزاج | القدرة على التصنيع* | قوة الشد (ميغاباسكال) | أفضل ل |
|---|---|---|---|
| 6061-T6 | 90% | 310 | الأجزاء الهيكلية، والخيوط، والمرفقات |
| 6063-T5 | 70% | 160 | المشتتات الحرارية، القطع، الأجزاء الزخرفية |
| 6082-T6 | 85% | 310 | الأعمال الهيكلية والنقل الأوروبية |
| 7075-T6 | 70% | 572 | الفضاء الجوي (نادرًا ما يكون مقذوفًا وبتكلفة عالية) |
يجب تقسيم التفاوتات بين الشكل الهندسي المبثوق والميزات الآلية، لأنها يتم إنتاجها بواسطة عمليات مختلفة بمستويات تكلفة مختلفة جدًا:
| نوع الميزة | التسامح القياسي |
|---|---|
| مقطع عرضي مبثوق (EN 755-9، خافت ≥ 30 مم) | ± 0.20 ملم |
| المقطع العرضي المبثوق الدقيق (EN 12020-2) | ± 0.10 ملم |
| قطع CNC حسب الطول | ± 0.10 ملم |
| موضع فتحة CNC | ± 0.05 ملم |
| ميزات CNC محكمة (التجويف ووجه مسند الإسناد) | ±0.01–0.02 ملم |
| الاستقامة بعد التمدد | 1-2 ملم لكل متر |
قم بتطبيق التفاوتات المشددة فقط على الميزات المجهزة آليًا والتي تتزاوج فعليًا مع المكونات الأخرى ; يؤدي الاحتفاظ بالقسم المبثوق بالكامل إلى ± 0.05 مم إلى إجبار الطارد على الفرز المكلف أو يموت الدقة دون تحقيق مكاسب وظيفية.
قواعد التصميم التي تجعل التصنيع الثانوي رخيصًا
كل ميزة CNC في آلة البثق تكلف وقتًا للآلة، وتكون المقاطع ذات الجدران الرقيقة أكثر حساسية للتصميم السيئ من الكتل الصلبة. تعمل هذه القواعد باستمرار على تقليل وقت الدورة والخردة:
- احتفظ بإمكانية الوصول إلى جميع الميزات المجهزة آليًا من ثلاثة محاور - علوية وجانبين - لتجنب إعادة التثبيت المكلفة أو العمل على 5 محاور.
- إعطاء الجيوب المطحونة نصف قطر زاوية داخلي لا يقل عن R1 – R3 مم لتتناسب مع المطاحن النهائية القياسية؛ تتطلب الزوايا الداخلية الحادة EDM أو تعمل الأدوات الصغيرة ببطء.
- الحفاظ على جدران 1.2 مم على الأقل تحت الميزات المُشكَّلة - تهتز الجدران الرقيقة أثناء الطحن وتتشوه تحت قوة المشبك.
- ضع ثقوبًا لا يقل قطرها عن 1.5 × قطر الثقب من حواف التشكيل لمنع الاختراق، خاصة بالقرب من طبقات اللحام بالقالب في التشكيلات المجوفة.
- ميزات CNC المرجعية من المسندات الآلية (نهاية الوجه أو الوسادة المطحونة)، وليس من الأسطح المبثوقة التي تحمل اختلافًا بمقدار ± 0.2 مم.
- استخدم أحجام أدوات التثبيت القياسية (M3، وM4، وM5، وM6، وM8) حتى يتمكن المتجر من تشغيل الصنابير القياسية وأدوات التشكيل بدون أدوات مخصصة.
- حدد تفاوتات البثق القياسية (EN 755-9 أو ASTM B221) لجميع الأبعاد غير الحرجة في الرسم.
محركات التكلفة والتطبيقات النموذجية
بمجرد وجود القالب، هناك ثلاثة عوامل تهيمن على سعر الجزء الواحد من آلة البثق باستخدام الحاسب الآلي:
- وقت دورة CNC - أكبر تكلفة ثانوية؛ بسعر 40-80 دولارًا لكل ساعة ماكينة، فإن مضاعفة عدد الثقوب يؤدي إلى مضاعفة تكلفة التصنيع تقريبًا، لذا قم بدمج أدوات التثبيت حيثما أمكن ذلك.
- يموت الاستهلاك - يضيف قالب 1500 دولار فقط 0.30 دولار للجزء الواحد عند 5000 وحدة ، ولكن 15 دولارًا للجزء الواحد عند 100 وحدة، ولهذا السبب يهم الحجم كثيرًا.
- التشطيب — يضيف الطلاء بالأنودة أو المسحوق ما بين 10 إلى 25% إلى تكلفة القطعة وقد يتطلب إخفاء الوجوه المُشكَّلة، مما يزيد من العمالة.
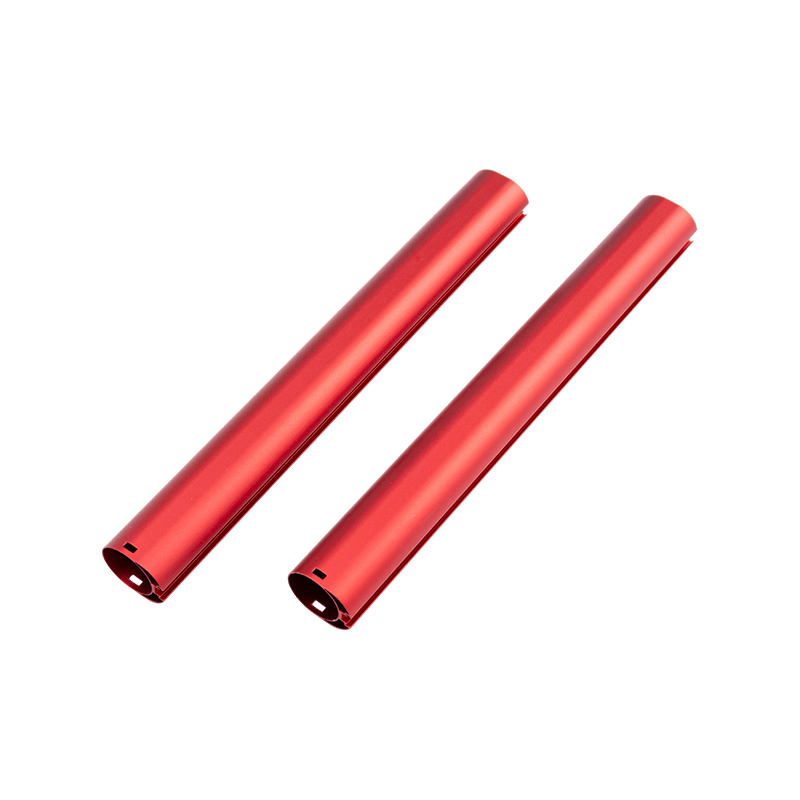
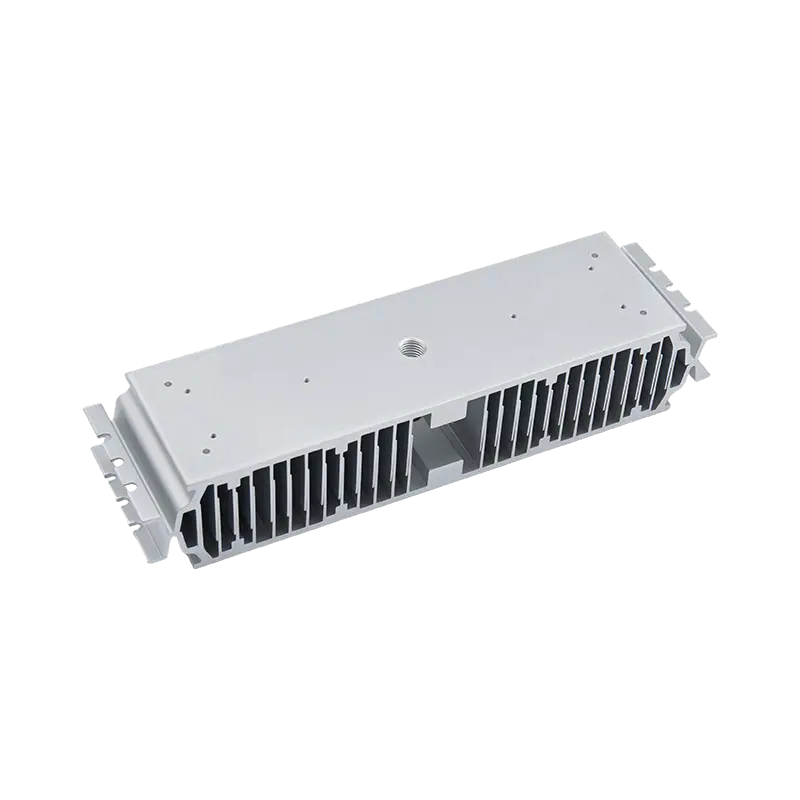
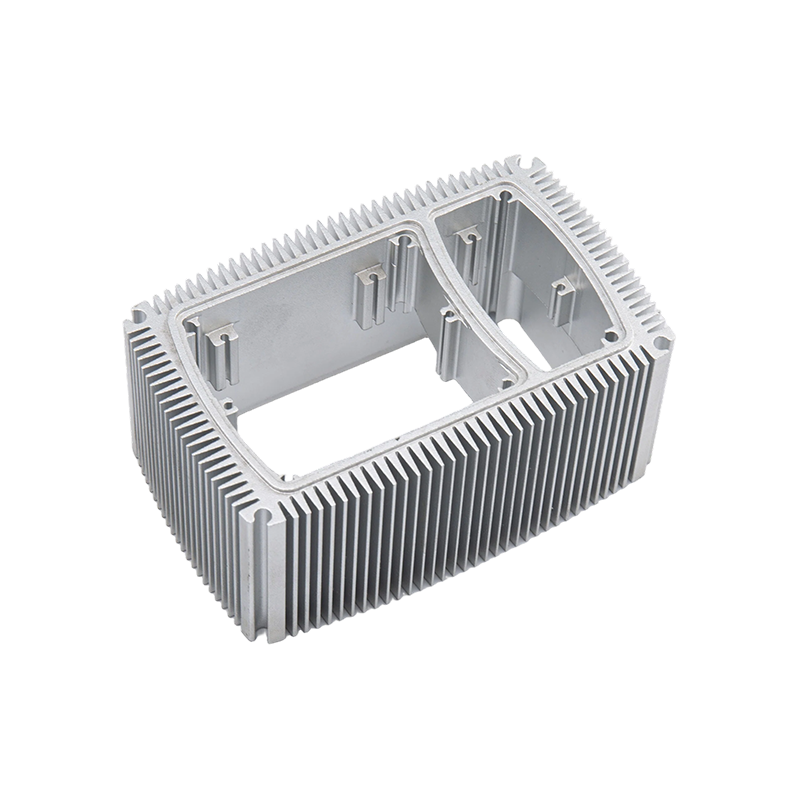
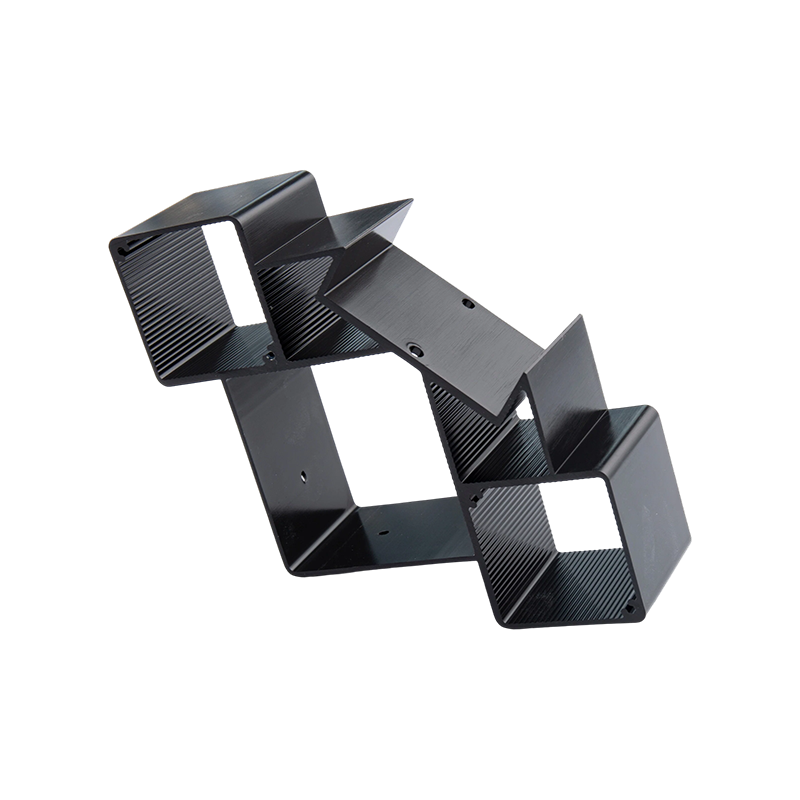
الأجزاء التي تستفيد أكثر من غيرها هي الأجزاء الطويلة والمنشورية، ويتم إنتاجها على دفعات قابلة للتكرار: حاويات الإلكترونيات والهيكل، وقضبان المشتت الحراري LED، وإطار التشغيل الآلي بفتحة T، وقضبان وحدة بطارية السيارة الكهربائية، وملامح تركيب الطاقة الشمسية، والألواح الجانبية للناقل، وقضبان الأجهزة الطبية. في كل هذه الأمور، يظل المقطع العرضي ثابتًا بينما تتغير الثقوب والفتحات والخيوط من جزء إلى آخر - وهو بالضبط تقسيم العمل بين القالب والآلة.
الوصفة الافتراضية العملية هي ملف تعريف 6061-T6 مع تفاوتات قياسية EN 755-9، وتصنيع باستخدام الحاسب الآلي يقتصر على الميزات الوظيفية، وتطبيق الأنودة بعد التشغيل الآلي. إذا كان الجزء الخاص بك يحتوي على مقطع عرضي ثابت وأحجام سنوية تزيد عن بضع مئات من الوحدات، فاطلب عرض أسعار CNC كاملًا وعرض أسعار البثق بالإضافة إلى CNC - ستفضل المقارنة دائمًا المسار الهجين، غالبًا بهامش واسع.
المنشور السابق
سحب الألمنيوم بلمسة نهائية من الخشب: دليل متين وجمالي ومنخفض الصيانة
المشاركة التالية
مقاطع الألمنيوم: العملية والسبائك ودليل التصميم
العنوان
رقم 18، المنطقة الصناعية، قرية يانغوا، مدينة نانكسون، منطقة نانكسون، مدينة هوتشو، مقاطعة تشجيانغ، الصين
القائمة السريعة
اشترك في النشرة الإخبارية
حقوق النشر© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 مصنعي قطاعات الألمنيوم المخصصة

