

التصنيع باستخدام الحاسب الآلي لقذف الألمنيوم: دليل الدقة والعملية
المزايا الأساسية لسحب الألمنيوم باستخدام الحاسب الآلي
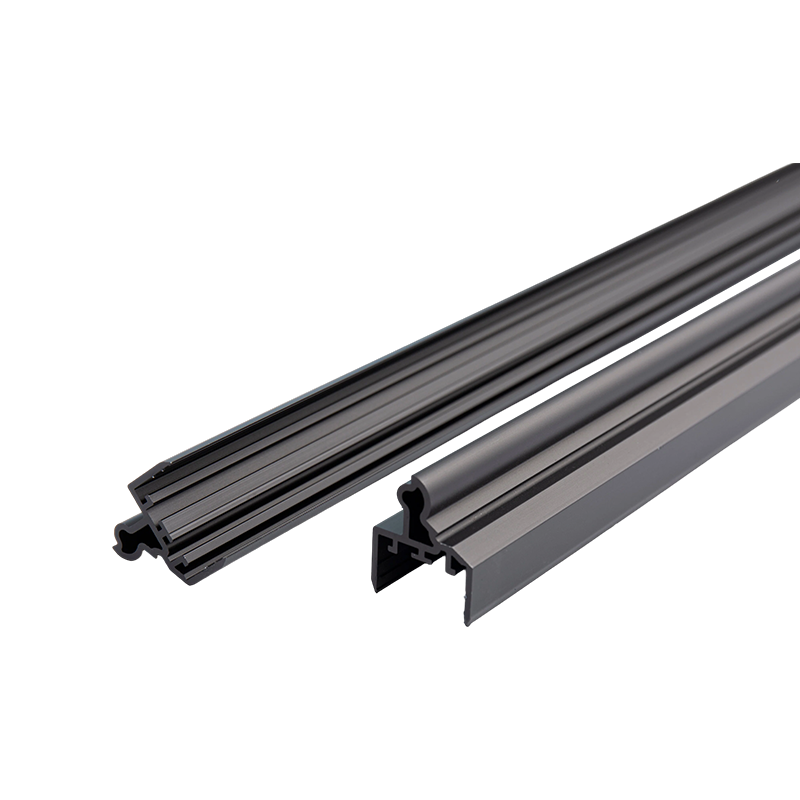
التصنيع باستخدام الحاسب الآلي هو العملية الثانوية النهائية لتحويل سحب الألمنيوم القياسي إلى مكونات وظيفية عالية الدقة، مما يوفر تفاوتات الأبعاد ضيقة تصل إلى ±0.005 بوصة (±0.127 مم) هذا النتوء وحده لا يمكن تحقيقه. في حين أن البثق يوفر شكلاً فعالاً شبه شبكي، فإن عمليات CNC مثل الطحن والحفر والتنصت ضرورية لإضافة ميزات معقدة، وضمان تركيب التجميع، وتلبية المواصفات الهندسية الهامة.
يعمل هذا المزيج على زيادة نسبة هدر المواد المنخفضة الناتجة عن عملية البثق مع الحرية الهندسية للتصنيع الطرحي. للإنتاج بكميات كبيرة يتجاوز 1000 وحدة ، عادةً ما يؤدي هذا النهج المختلط إلى تقليل إجمالي تكلفة الجزء بمقدار 30% إلى 50% مقارنة بتصنيع الخام الصلب، ويرجع ذلك في المقام الأول إلى انخفاض أوقات الدورات وانخفاض تكاليف المواد الخام.
سبائك الألومنيوم المثالية لتصنيع الآلات
يعد اختيار السبيكة الصحيحة أمرًا بالغ الأهمية نظرًا لأن قابلية التشغيل الآلي تختلف بشكل كبير بين درجات البثق. يمكن أن يؤدي الاختيار الخاطئ إلى سوء التشطيبات السطحية، أو التآكل المفرط للأدوات، أو تكوين نتوءات تتطلب إزالة الأزيز الثانوية المكلفة.
| سبيكة | تصنيف قابلية التشغيل الآلي | الخصائص الأولية | أفضل تطبيق |
|---|---|---|---|
| 6061-T6 | جيد | متعددة الاستخدامات، قابلة للحام، مقاومة للتآكل | الإطارات الهيكلية العامة، بين قوسين |
| 6063-T5/T6 | عادل إلى جيد | تشطيب سطحي فائق، أكثر نعومة | الزخرفة المعمارية، المشتتات الحرارية |
| 2011-T3 | ممتاز | التصنيع الحر، ينتج رقائق صغيرة | أجزاء آلة المسمار عالية السرعة |
| 7075-T6 | جيد | قوة فائقة، درجة الفضاء الجوي | المكونات الهيكلية ذات الحمل الثقيل |
لماذا يظل 6061-T6 هو المعيار الصناعي
وعلى الرغم من البدائل المتخصصة، يمثل 6061-T6 أكثر من 70% من مشاريع البثق الآلية بسبب خصائصه المتوازنة. إنه يوفر قوة كافية لمعظم التطبيقات الصناعية مع الحفاظ على تكوين رقاقة يمكن التنبؤ به واستجابة ممتازة للأنودة. بالنسبة للمحلات التجارية التي تعطي الأولوية لسرعة المعالجة النقية على القوة، يسمح عام 2011 بمعدلات تغذية تصل إلى أعلى بنسبة 20% من 6061، لكنه يفتقر إلى قابلية اللحام ولديه مقاومة أقل للتآكل.
استراتيجيات التثبيت الحاسمة للمقاطع ذات الجدران الرقيقة
تكون سحبات الألومنيوم بطبيعتها عرضة للانحراف والاهتزاز أثناء التصنيع باستخدام الحاسب الآلي بسبب جدرانها الرقيقة ومقاطعها المفتوحة. التثبيت غير المناسب هو السبب الرئيسي لعدم دقة الأبعاد وعلامات الثرثرة. تتطلب المعالجة الناجحة تصميمًا مخصصًا للتجهيزات بدلاً من الملزمات العامة.
- تركيبات متداخلة: تمنع الفكوك أو الألواح الفرعية الناعمة المُصنعة خصيصًا والتي تتوافق مع المظهر الخارجي للبثق التكسير وتوزيع قوة التثبيت بالتساوي عبر الطول بالكامل.
- المغزل الداخلي: بالنسبة للمقاطع المجوفة، فإن إدخال شياق داعم أو مشبك داخلي موسع يمنع انهيار الجدار عند تطبيق قوى القطع الجانبية.
- خراطيش فراغ: مثالية لعمليات البثق ذات الوجه المسطح حيث قد تعيق المشابك الميكانيكية مسارات الأدوات؛ فعالة لعقد مساحات سطحية كبيرة دون تشويه.
- يدعم النهاية: قم دائمًا بدعم طرفي عمليات البثق الطويلة للتخلص من الاهتزاز التوافقي؛ تمتد غير معتمدة تتجاوز 12 بوصة زيادة خطر الثرثرة بشكل كبير.
إرشادات التصميم لتقليل تكاليف التصنيع
كفاءة التكلفة في التصنيع باستخدام الحاسب الآلي لقذف الألومنيوم يتم تحديده خلال مرحلة التصميم. يمكن للتعديلات الصغيرة على نموذج CAD أن تقلل بشكل كبير من وقت الدورة وتزيل الإعدادات غير الضرورية.
توحيد أحجام الثقب والأعماق
يتطلب كل قطر ثقب فريد تغيير أداة منفصلة والتحقق من الإعداد. يقتصر التصميم على 3-4 أحجام الحفر القياسية يمكن لكل جزء تقليل وقت المعالجة بنسبة 15%. بالإضافة إلى ذلك، تجنب الثقوب العميقة التي تتجاوز نسب العرض إلى الارتفاع 10:1 ; وهذا يتطلب دورات حفر نقرية متخصصة وتدريبات بندقية، مما يزيد التكلفة بشكل كبير.
محاذاة الميزات مع اتجاه البثق
كلما كان ذلك ممكنًا، يتم توجيه الميزات المجهزة بالتوازي أو المتعامد مع محور البثق. يسمح ذلك بتثبيت أجزاء متعددة في مصفوفة خطية واحدة وتشكيلها في تشغيل برنامج واحد مستمر. تضيف الميزات الزاوية التي تتطلب محاور دوارة أو لوحات زاوية مخصصة 50 دولارًا - 150 دولارًا لكل إعداد في التثبيت والبرمجة النفقات العامة.
تحديد التسامح واقعية
قم بتطبيق التفاوتات الصارمة فقط على أسطح التزاوج الوظيفية. التسامح البثق القياسي هو ±0.010 بوصة ; يؤدي تحديد ± 0.001 بوصة على الميزات غير الحرجة إلى فرض عمليات تغذية أبطأ وفحص إضافي وربما عمليات EDM أو طحن. احتفظ بتفاوتات الدقة حصريًا لمقاعد المحامل وفتحات الدبوس وأسطح الغلق.

تشطيب السطح واعتبارات ما بعد المعالجة
تعتمد جودة السطح النهائية لسحب الألمنيوم المُشكَّل آليًا على كل من معلمات القطع ومعالجات التشطيب اللاحقة. إن فهم هذه العلاقة يمنع إعادة العمل المكلفة ويضمن الاتساق الجمالي.
- معلمات القطع: استخدم مطاحن نهاية كربيد حادة ذات زوايا عالية ومزامير مصقولة مصممة خصيصًا للألمنيوم. الجري عند 12,000 دورة في الدقيقة مع تحميل الرقاقة المناسب ينتج تشطيبًا آليًا يشبه المرآة (Ra 32 μin أو أفضل).
- أنودة الإعدادية: إذا كانت هناك حاجة للأكسدة من النوع II أو النوع III، فتجنب التفجير العنيف قبل التشغيل الآلي. يجب أن تترك الأسطح المجهزة نظيفة؛ ستؤدي عملية الأكسدة إلى تكرار علامات الأداة، لذا يمكنك تحقيق اللمسة النهائية المطلوبة أثناء القطع، وليس بعده.
- إدارة الأزيز: حدد متطلبات معالجة الحواف بوضوح. تعمل تقنية إزالة الأزيز بالتدحرج على الأشكال الهندسية البسيطة ولكن يمكنها تقريب الحواف الحرجة؛ يحافظ إزالة الأزيز يدويًا على الزوايا الحادة ولكنه يضيف تكلفة العمالة. يعتبر إزالة الأزيز الحراري مثاليًا للممرات الداخلية المعقدة التي لا يمكن الوصول إليها بالأدوات اليدوية.
- طلاء مسحوق: قم بإخفاء جميع التجاويف والوجوه المصنعة بدقة قبل الطلاء. عادةً ما يزيد سمك طبقة المسحوق 0.002-0.004 بوصة لكل جانب، والذي يجب أن يؤخذ في الاعتبار في أبعاد المعالجة المسبقة للطبقة للحفاظ على ملاءمة التجميع النهائي.
المنشور السابق
هل يمكنك بثق مسحوق الألمنيوم؟ دليل العملية والتحضير
المشاركة التالية
مقاطع الألمنيوم المطلية بـ PVDF: المتانة والفوائد
العنوان
رقم 18، المنطقة الصناعية، قرية يانغوا، مدينة نانكسون، منطقة نانكسون، مدينة هوتشو، مقاطعة تشجيانغ، الصين
القائمة السريعة
اشترك في النشرة الإخبارية
حقوق النشر© Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 مصنعي قطاعات الألمنيوم المخصصة

